Khi năng suất bị 'kẹt' ở một công đoạn: Doanh nghiệp xử lý điểm nghẽn thế nào?
 08:07 19/09/2026
(VietQ.vn) - Một dây chuyền sản xuất có thể vận hành với nhiều máy móc và nhân công, nhưng chỉ một công đoạn chậm cũng có thể khiến các khâu phía trước phải chờ hoặc các công đoạn phía sau không có đủ đầu vào để tiếp tục. Khi đó, bài toán nâng năng suất không đơn thuần là làm nhiều hơn, mà là tìm ra nơi đang làm chậm cả quá trình và xử lý đúng nguyên nhân.
Không phải cứ tăng công suất là giải quyết được điểm nghẽn
Trong sản xuất, mỗi công đoạn đều có mối liên hệ với nhau. Một máy thường xuyên dừng, thời gian chờ kéo dài, nguyên vật liệu chưa được chuẩn bị kịp hoặc sản phẩm phải làm lại đều có thể tạo ra sự gián đoạn trong dòng công việc.
Theo Ủy ban Tiêu chuẩn Đo lường Chất lượng Quốc gia, OEE là một trong những công cụ giúp doanh nghiệp nhìn rõ hơn hiệu quả khai thác thiết bị. Chỉ số này xem xét ba yếu tố gồm tính sẵn sàng của thiết bị, hiệu suất vận hành và chất lượng sản phẩm. Qua đó, doanh nghiệp có thể nhận diện những tổn thất liên quan đến dừng máy, tốc độ vận hành và sản phẩm không đạt yêu cầu.
Điều quan trọng nằm ở chỗ, doanh nghiệp không nên chỉ nhìn vào sản lượng cuối cùng để đánh giá một dây chuyền. Khi một công đoạn liên tục phát sinh thời gian chờ hoặc phải xử lý lại sản phẩm lỗi, năng lực thực tế của cả quá trình có thể thấp hơn nhiều so với khả năng của từng máy riêng lẻ.
Vì vậy, trước khi tính đến việc mua thêm thiết bị hoặc mở rộng sản xuất, doanh nghiệp cần xác định công đoạn nào đang hạn chế dòng sản xuất, nguyên nhân đến từ đâu và mức độ ảnh hưởng như thế nào.
Đo lường để tìm đúng nguyên nhân
Một điểm nghẽn không phải lúc nào cũng bắt nguồn từ máy móc. Có trường hợp thiết bị hoạt động ổn định nhưng nguyên vật liệu đưa đến chưa đúng thời điểm. Có công đoạn không thiếu nhân lực nhưng cách bố trí công việc chưa hợp lý khiến người lao động phải chờ hoặc di chuyển nhiều. Cũng có trường hợp sản phẩm phải quay lại công đoạn trước để sửa lỗi, làm phát sinh thêm thời gian và nguồn lực.
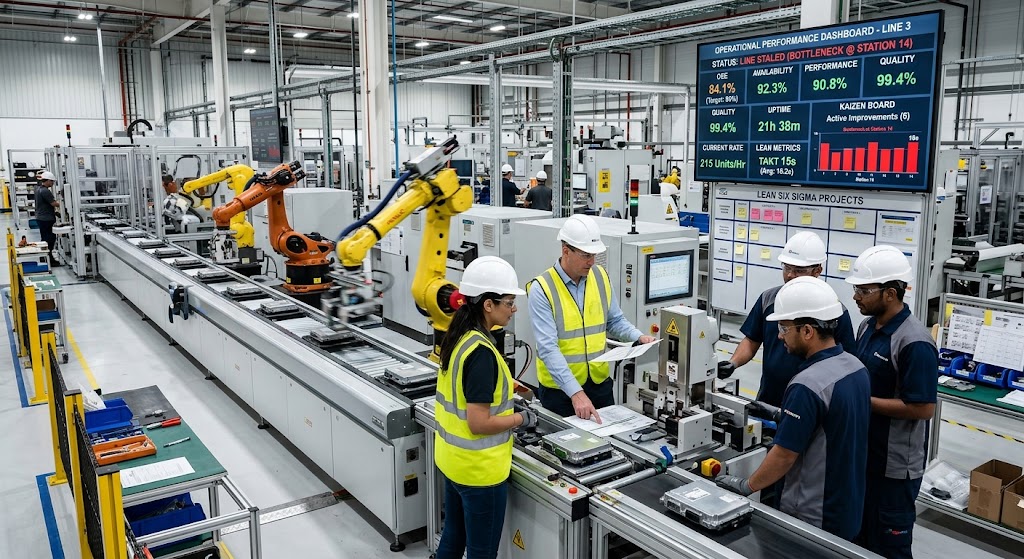
Dây chuyền sản xuất cần được theo dõi đồng bộ để kịp thời nhận diện những công đoạn làm chậm toàn bộ quá trình.
Đây chính là lý do Lean tập trung vào việc nhận diện và loại bỏ những hoạt động không tạo ra giá trị như thời gian chờ, tồn kho, vận chuyển, thao tác thừa hay sản phẩm lỗi. Theo đơn vị chức năng, Lean và Kaizen hướng doanh nghiệp tới việc cải tiến từ những vấn đề cụ thể trong công việc hằng ngày, thay vì nhất thiết phải bắt đầu bằng những dự án đầu tư lớn.
Với một công đoạn đang bị “kẹt”, việc đo lường vì thế có vai trò quan trọng. Doanh nghiệp có thể bắt đầu từ những dữ liệu gần với hoạt động thực tế như thời gian dừng máy, thời gian chờ, thời gian chuyển đổi, số lượng sản phẩm phải xử lý lại hay những nguyên nhân khiến kế hoạch sản xuất bị chậm.
Khi dữ liệu cho thấy tổn thất tập trung ở đâu, doanh nghiệp sẽ có cơ sở để lựa chọn giải pháp phù hợp. Nếu vấn đề nằm ở thiết bị, TPM có thể hỗ trợ doanh nghiệp nâng cao hiệu quả bảo trì và hạn chế các sự cố. Nếu nguyên nhân là thao tác hoặc quy trình, việc chuẩn hóa công việc và cải tiến từng bước có thể là hướng phù hợp. Còn nếu lãng phí đến từ việc bố trí sản xuất, vận chuyển hoặc chờ đợi, doanh nghiệp cần xem xét lại dòng công việc thay vì chỉ yêu cầu người lao động làm nhanh hơn.
Xử lý điểm nghẽn từ những thay đổi vừa sức
Một điểm đáng chú ý của Lean và Kaizen là cải tiến có thể bắt đầu từ những vấn đề rất cụ thể. Doanh nghiệp có thể lựa chọn một công đoạn đang phát sinh nhiều thời gian chờ, tìm nguyên nhân, thử nghiệm giải pháp rồi đánh giá kết quả trước khi chuẩn hóa và nhân rộng.
Cổng thông tin điện tử Ủy ban Tiêu chuẩn Đo lường Chất lượng Quốc gia cũng nhấn mạnh cách tiếp cận này trong các bài viết về Lean và Kaizen: doanh nghiệp có thể bắt đầu từ một vấn đề cụ thể, đo lường hiện trạng, thử nghiệm giải pháp, đánh giá kết quả và sau đó duy trì những cách làm hiệu quả.
Trong trường hợp thiết bị là nguyên nhân chính, bảo trì cũng cần được nhìn nhận như một phần của bài toán năng suất. TPM hướng tới việc nâng cao hiệu quả hoạt động của máy móc, phát hiện và xử lý vấn đề ngay trong quá trình sản xuất, qua đó hạn chế những tổn thất do thiết bị gây ra.
Tuy nhiên, xử lý được một điểm nghẽn không có nghĩa bài toán năng suất đã kết thúc. Khi một công đoạn được cải thiện, giới hạn của dây chuyền có thể chuyển sang công đoạn khác. Do đó, doanh nghiệp cần tiếp tục theo dõi toàn bộ quá trình để nhận biết những vấn đề mới phát sinh.
Cách làm này cũng giúp doanh nghiệp tránh tâm lý chỉ tập trung vào một chỉ tiêu sản lượng. Một công đoạn chạy nhanh hơn nhưng kéo theo nhiều sản phẩm lỗi, tồn kho hoặc thời gian chờ ở công đoạn khác chưa chắc đã tạo ra hiệu quả thực sự.
Cuối cùng, nâng năng suất không nhất thiết đồng nghĩa với việc đầu tư thêm máy móc hay mở rộng nhà xưởng. Trong nhiều trường hợp, dư địa cải thiện nằm ngay trong cách doanh nghiệp tổ chức công việc, sử dụng thiết bị, kiểm soát chất lượng và phối hợp giữa các công đoạn.
Khi xác định được đúng điểm nghẽn, đo lường được tổn thất và xử lý từ nguyên nhân, từng cải tiến nhỏ có thể giúp dòng sản xuất vận hành ổn định hơn. Quan trọng hơn, doanh nghiệp từng bước hình thành thói quen nhìn vào dữ liệu, phát hiện vấn đề và cải tiến liên tục thay vì chỉ xử lý khi năng suất đã giảm.
Đó cũng là cách để bài toán năng suất đi vào thực chất, không chỉ sản xuất nhiều hơn, mà sử dụng tốt hơn những nguồn lực doanh nghiệp đang có.
Hùng Anh